昆山洛麟电子连接器加工工艺及电子元器件选型对比分析
📅 2026-10-03
🔖 昆山洛麟电子有限公司:电子元器件,电子配件,连接器加工,塑胶接插件,电子产品配套
在消费电子与工业控制领域,连接器的可靠性往往决定整机的生命周期。昆山洛麟电子有限公司深耕电子元器件与电子配件配套多年,围绕连接器加工、塑胶接插件及电子产品配套形成了一套可复用的工艺路径。本文从加工参数、选型逻辑与现场经验三个层面展开,供硬件工程师与采购参考。
连接器加工的关键工序与参数
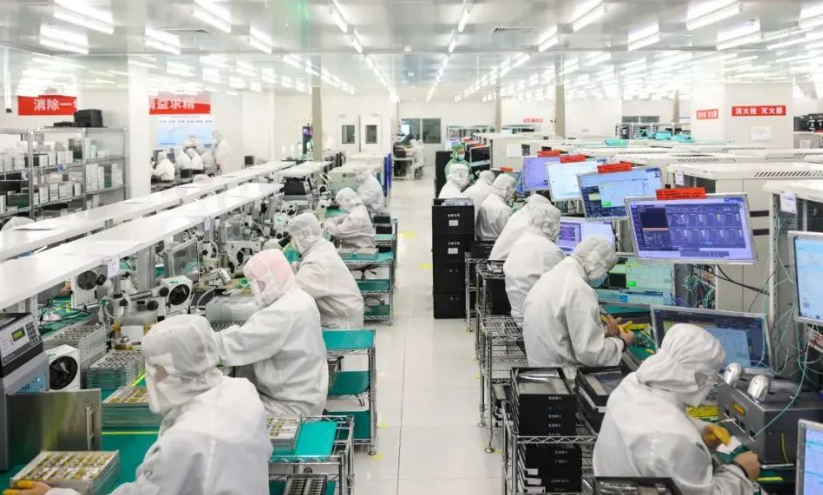
以间距1.25mm的塑胶接插件为例,注塑环节需将模温控制在80±5℃,PA9T料在料筒内停留时间不宜超过8分钟,否则易出现焦料导致端子保持力下降。冲压端子时,磷青铜厚度0.15mm的料带张力建议设定在12-18N,过大会造成端子共面度超差。
- 注塑:模温80±5℃,保压压力45-60MPa
- 冲压:料带张力12-18N,速度200-350次/分钟
- 组装:端子插入力控制在3-8N,避免塑胶开裂
电子元器件选型对比维度
选型不能只看价格。接触电阻、插拔寿命与耐温等级是三个硬指标。比如同样用于智能穿戴的电子元器件,镀金层厚度0.05μm与0.3μm的成本差约40%,但插拔寿命从500次提升到3000次以上。塑胶接插件的阻燃等级若从UL94 V-2升级到V-0,需更换V-0级PBT料,单价上浮15%-20%。
- 接触电阻:20mΩ以内为佳,超过50mΩ需排查镀层
- 插拔寿命:消费类≥1000次,工业类≥5000次
- 耐温:回流焊场景需满足260℃/10s
昆山洛麟电子有限公司:电子元器件,电子配件,连接器加工,塑胶接插件,电子产品配套——这一链条中,任何一环的参数漂移都会在整机测试中暴露。建议在样品阶段做100次插拔后的接触电阻复测。
常见问题与现场对策
问:塑胶接插件过回流焊后出现起泡?
答:多为料条含水率超标,建议在80℃下烘烤4小时,车间湿度控制在60%RH以下。
问:连接器加工后端子退针力不足?
答:检查端子倒刺尺寸是否在公差下限,通常倒刺高度需≥0.08mm才能保证保持力。
把工艺窗口收窄、把选型指标量化,电子配件与电子产品配套的良率才能稳定在99.5%以上。昆山洛麟电子有限公司在连接器加工环节积累的这批数据,可直接用于新项目的DFM评审。