昆山洛麟电子有限公司:电子元器件连接器加工工艺技术解析
📅 2026-10-12
🔖 昆山洛麟电子有限公司:电子元器件,电子配件,连接器加工,塑胶接插件,电子产品配套
在消费电子与汽车电子持续迭代的背景下,连接器作为信号与电流传输的关键节点,其加工工艺直接决定了整机的可靠性。昆山洛麟电子有限公司在电子元器件与电子配件领域深耕多年,围绕连接器加工与塑胶接插件形成了从模具开发到自动化组装的完整技术链路。
端子冲压与塑胶成型:精度的双重保障
连接器的电气性能始于端子冲压。高速冲床在连续模上以每分钟300-600次的速度运行,材料多为磷青铜或铍铜,厚度公差需控制在±0.005mm以内。毛刺高度超过0.03mm就会导致插拔力异常,因此在线视觉检测系统会实时剔除不良品。
塑胶接插件的成型同样关键。LCP与PA9T材料在260-320℃的料筒温度下填充模腔,模温控制在80-150℃区间。昆山洛麟电子有限公司采用科学注塑法,通过模流分析优化浇口位置,将翘曲变形量压至0.05mm以下。
组装与检测:从半自动到全自动的实操路径
组装环节决定连接器的最终良率。以排针连接器为例,典型流程包括:
- 端子插入:使用伺服压机将端子压入塑胶孔位,压力曲线实时监控,防止漏插或深度不足;
- 折弯成型:针对卧式连接器,折弯角度偏差超过1°即判定为NG;
- 电测与外观分选:CCD相机检测共面度与缺针,四线制测试仪测量接触电阻(要求≤20mΩ)。
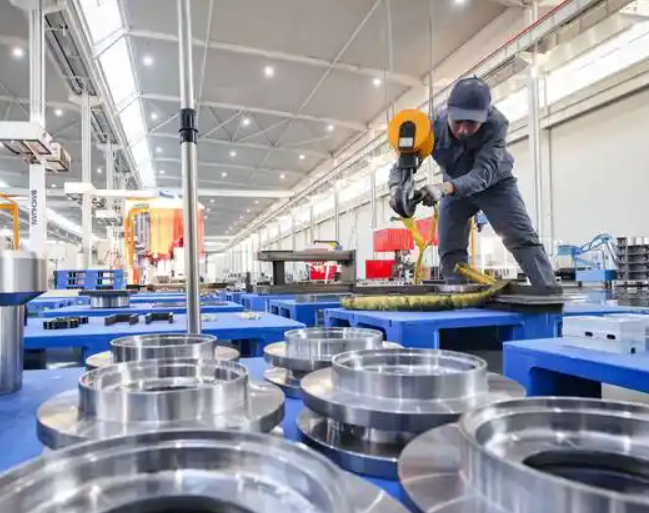
昆山洛麟电子有限公司在电子产品配套产线上引入了全自动组装机,将人工干预从5道工序降至2道,换型时间缩短至15分钟以内。
数据对比:工艺升级带来的实际收益
对比传统半自动线与自动化产线的关键指标:
- 接触电阻波动范围:半自动线为±8mΩ,自动化线可稳定在±3mΩ;
- 插拔寿命测试:优化后从5000次提升至8000次以上(依据EIA-364-13标准);
- 每万件不良率:由120ppm降至35ppm以下。
这些数据背后,是昆山洛麟电子有限公司对电子元器件加工细节的持续打磨。从端子模具的间隙设计到注塑保压曲线的微调,每一处参数都对应着终端产品的长期稳定性。
连接器加工没有捷径,只有对材料、模具与工艺窗口的精准把控。昆山洛麟电子有限公司将继续围绕电子配件与连接器加工深耕,为电子产品配套提供更可靠的塑胶接插件与连接解决方案。